Канбан в производстве может означать сигналы пополнения деталей или визуальный контроль заказов. Различие определяет настройку: карточка расходуемой партии и карточка клиентского изделия отвечают на разные вопросы. Обычная доска задач не внедряет промышленную систему поставок одним переименованием колонок.
Для небольшой мастерской можно начать с более узкого сценария: видеть, какой заказ согласован, что изготавливается, что проверяют и что уже передано. Условный пример ниже — три заказа на одинаковые стеллажи. Карточки, сроки и события учебные; они показывают правила ручного контроля, а не измеренный результат внедрения на реальном предприятии.
Как выбрать способ контроля цеха
Способ контроля цеха выбирают по предмету управления: расходу деталей, движению клиентских заказов или загрузке ресурсов. Сигнал о пополнении нужен, когда следующему участку требуется определённое количество материала. Доска заказов нужна, когда важно проследить конкретное изделие до передачи. Планирование ресурсов отвечает за доступность людей, станков и материалов во времени.
Начните с вопроса, на который мастер должен получить ответ без отдельного обзвона. «Какой заказ ждёт проверки» и «сколько крепежа заказать на следующую неделю» требуют разных данных. Одна схема карточек не обязана закрывать обе задачи.
Чем пополнение деталей отличается от ведения заказа
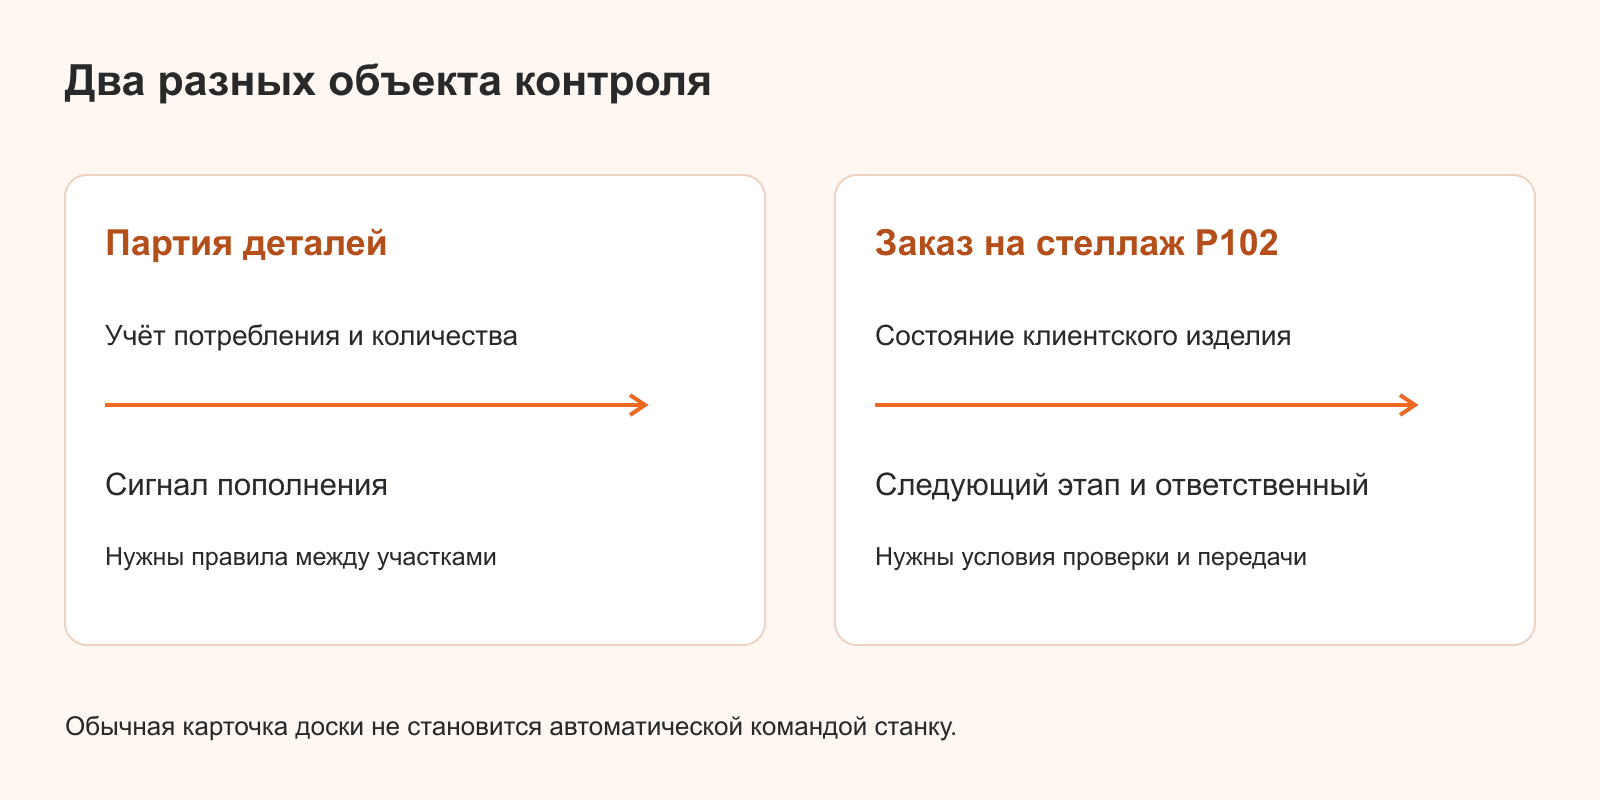
Пополнение деталей связывает потребление с восполнением нужного количества, а ведение заказа показывает судьбу конкретного обязательства перед клиентом. В системе Just-in-Time следующий участок забирает нужные детали, а предшествующий восполняет изъятое. Для общей рамки можно прочитать принципы Toyota.
В промышленной схеме различают карточку, разрешающую перемещение, и карточку-заказ на производство пополнения. Карточка относится к определённой детали и количеству, например содержимому контейнера. Обычная задача «Изготовить стеллаж P101» представляет клиентский заказ, а не автоматически рассчитанную ёмкость такого контейнера.
Сигнал работает только при согласованных правилах между участками: что забирают, чем подтверждают потребление и что восполняют. Появление записи на экране само по себе не передаёт команду станку и не подтверждает наличие материала.
Just-in-Time не следует понимать как отмену планирования или требование буквально нулевого запаса. Вопросы ожидаемой потребности, доступности оборудования и согласования участков сохраняются. Если нужна общая логика потока, можно отдельно разобрать принцип вытягивания, не подменяя его библиотекой статусов приложения.
Когда достаточно общей доски
Общей доски достаточно для ограниченного сценария, в котором участники знают маршрут заказа и способны вручную подтверждать его состояние. Например, мастерская выпускает стандартные стеллажи и хочет различать очередь до запуска, изготовление, проверку и ожидание клиента.
Доска даст сведения для разговора, если ответственные обновляют карточки по факту. Утреннее заполнение всех статусов по памяти при заметных изменениях в течение дня оставит на экране устаревшую картину.
Для серийного пополнения, разных по трудоёмкости партий и конфликтующих станочных операций одной видимости недостаточно. Нужно отдельно определить единицу работы, доступную мощность и источник сведений о запасах. Работающий пример с тремя одинаковыми изделиями не доказывает, что та же схема подходит многономенклатурному производству.
Что нужно выяснить до настройки
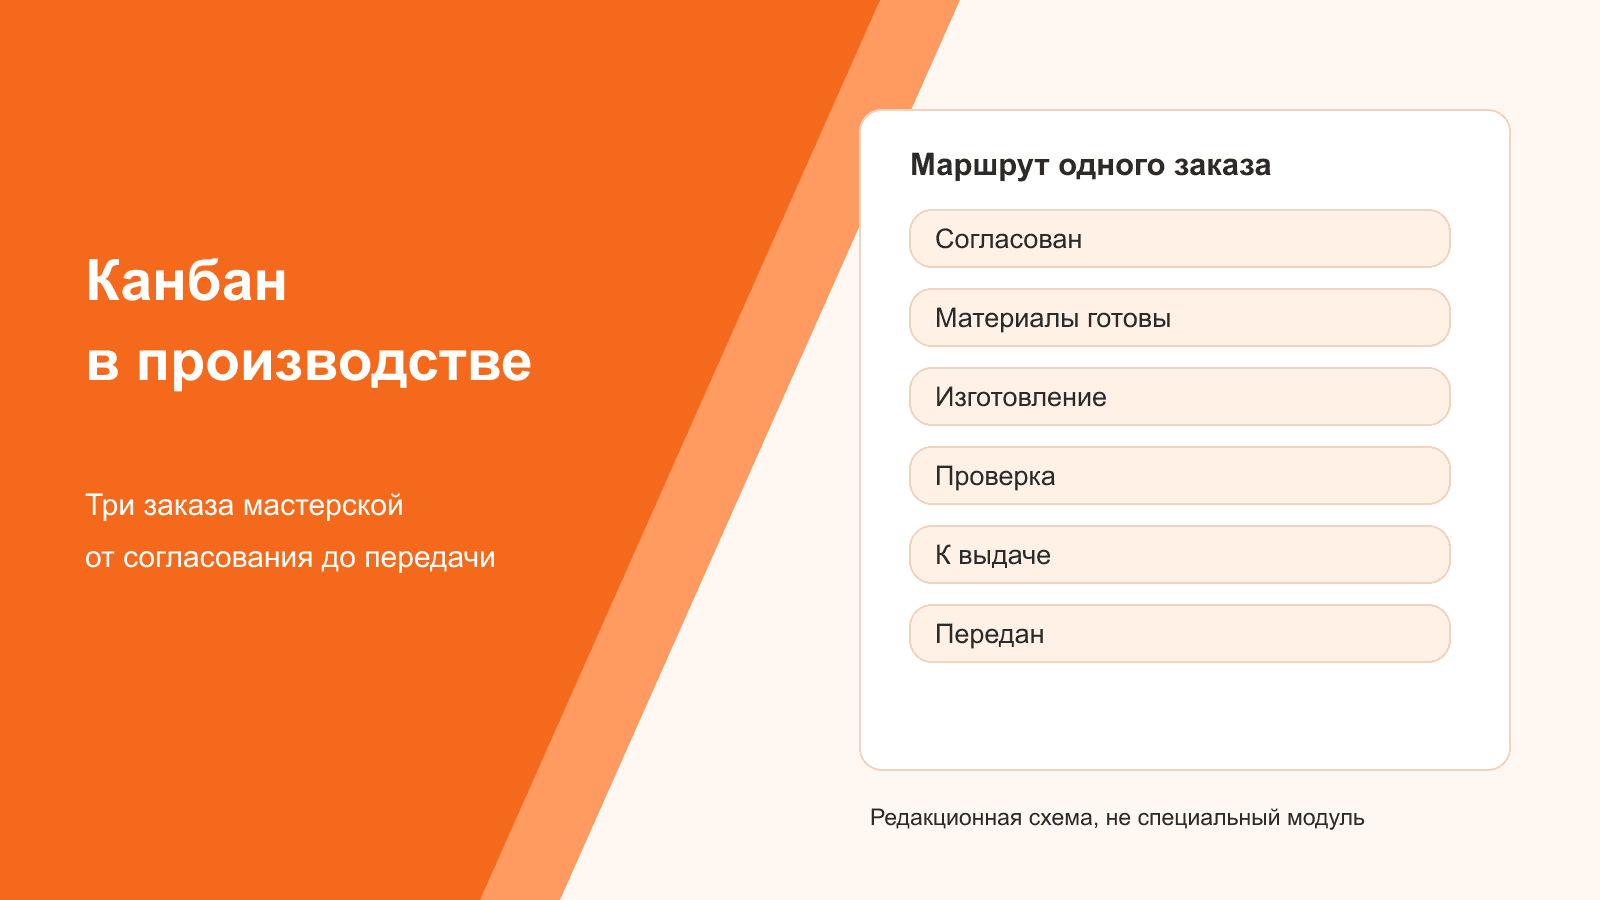
До настройки пройдите путь одного заказа: согласование, проверку материалов, начало изготовления, приёмку и фактическую передачу. Запишите, где возникает ожидание и кто знает, что следующий шаг уже разрешён. Название колонки должно соответствовать событию, которое участник способен подтвердить.
Для примера выбрана одна единица — заказ на один стеллаж стандартной модели. Нельзя посчитать одинаково мелкую деталь и комплект сложной мебели, а затем сделать вывод о загрузке по одному числу карточек.
Сведения о материале проверяют по действующему учёту и реальному наличию. Перемещение карточки не создаёт отсутствующую заготовку. Если маршрут ещё не описан, полезно сначала сопоставить рабочие заготовки, а затем оставить только состояния своего процесса.
Уточните, что считается комплектом для одного изделия: нужные заготовки, крепёж и согласованная версия задания. Подтверждение доставки части материалов ещё не делает весь заказ готовым к запуску. Запись должна опираться на проверку конкретного комплекта, иначе мастер обнаружит недостачу уже после начала и увеличит число остановленных заказов.
Как провести три заказа через мастерскую
Три заказа проведите через один маршрут, сохраняя отдельную карточку на каждое изделие. Допустим, P101, P102 и P103 — заказы на один одинаковый настенный стеллаж каждый. Согласованный чертёж обозначен как v1; настоящие размеры и допуски должны поступать из конкретного заказа.
На условное утро 28 октября положение дел следующее. Имена обозначают роли учебного примера, а не реальные клиентские данные или участников аккаунта.
| Заказ | Состояние | Ответственный в примере | Следующее действие |
|---|---|---|---|
| P101, 1 стеллаж | Проверка | Денис | Проверить v1 и комплектность, подготовить принятую работу к выдаче |
| P102, 1 стеллаж | Изготовление, остановка | Илья | После поломки сверла согласовать замену и время возобновления |
| P103, 1 стеллаж | Материалы готовы | Ольга до запуска | Дождаться места в принятом пределе начатых заказов |
Что показывает одна карточка заказа
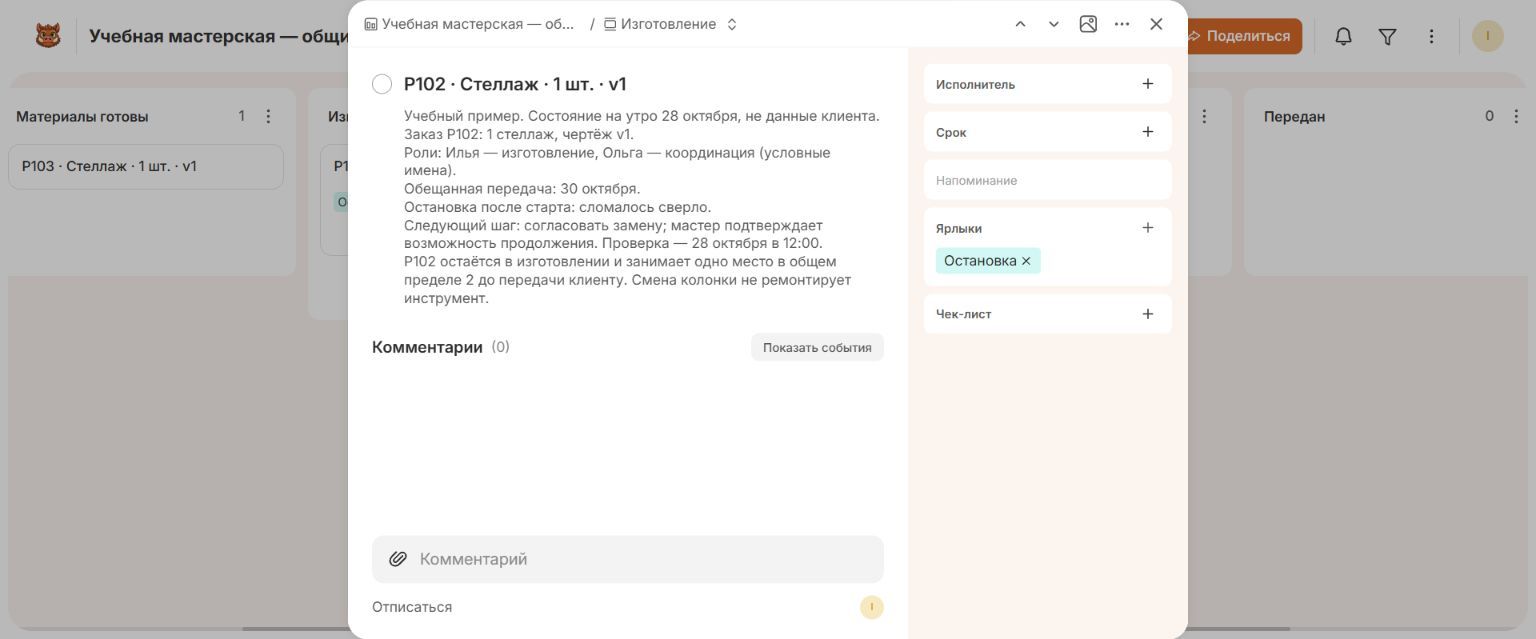
Одна карточка заказа показывает изделие, его согласованные условия и ближайшее действие ответственного. Для P102 запишите номер, количество 1 шт., версию v1, обещанную дату, этап и причину остановки. По записи должно быть понятно, почему работа не продолжается и кто проверяет следующий шаг.
В поле исполнителя выбирают ответственного за текущий этап, а координатора заказа можно назвать в описании. Когда изделие передают проверяющему, передачу ответственности нужно подтвердить, а не только поменять имя в приложении.
Количество, версия чертежа и причина остановки в этом сценарии — обычные текстовые записи. Не следует представлять их как специальные обязательные поля производственного модуля. Чертёж можно приложить или указать его согласованное место хранения, проверив доступ участников. Для публичной иллюстрации подходят только учебные материалы без данных клиента.
Какие колонки отражают маршрут изделия
Маршрут изделия отражают шесть колонок с условиями выхода. Проверка отделена от изготовления, а готовность к выдаче — от передачи клиенту. Благодаря такому разделению принятое внутри мастерской изделие не исчезает из открытых обязательств.
| Колонка | Что означает | Условие выхода |
|---|---|---|
| Согласован | Приняты условия заказа, v1 и обещанный срок | Материалы проверены по реальному учёту |
| Материалы готовы | Необходимое для запуска подтверждено | Есть место в пределе начатого и доступен исполнитель |
| Изготовление | Работа начата, включая остановку после старта | Изделие действительно предъявлено на проверку |
| Проверка | Проверяющий принимает результат по условиям заказа | Приёмка пройдена либо записан возврат на доработку |
| К выдаче | Изделие принято внутри мастерской | Подтверждена фактическая передача клиенту |
| Передан | Обязательство по передаче выполнено | Сохранены время и подтверждение передачи |
Колонка «Материалы готовы» не является автоматической проверкой склада. Её выбирает человек после подтверждения. Аналогично «Проверка» означает передачу конкретного изделия, а не намерение когда-нибудь показать его проверяющему.
Если в вашем цехе другое событие меняет ответственность, уточните название и условие. Сохранение всех шести колонок без связи с реальным маршрутом даст формальную копию примера вместо рабочего порядка.
Когда можно запускать следующий заказ
Следующий заказ можно запускать, когда выполнены условия старта и освободилось место в согласованном пределе начатой работы. В примере принят общий WIP-предел 2: учитываются заказы от начала изготовления до фактической передачи. WIP, Work in Progress, означает незавершённую работу.
Предел охватывает «Изготовление», «Проверку» и «К выдаче». Заблокированный P102 и проверяемый P101 уже занимают оба места. Число 2 — пробное правило мастерской, не норматив мощности и не расчёт количества промышленных карточек.
| Событие | P101 | P102 | P103 | Начатые заказы |
|---|---|---|---|---|
| Утро 28 октября | Проверка | Изготовление, остановка | Материалы готовы | 2 из 2 |
| Приёмка P101 пройдена | К выдаче | Изготовление, остановка | Материалы готовы | 2 из 2 |
| P101 получен клиентом | Передан | Изготовление, остановка | Материалы готовы | 1 из 2 |
| Мастер начал P103 | Передан | Изготовление, остановка | Изготовление | 2 из 2 |
Последняя строка допустима только при доступных человеке, материалах и оборудовании для следующего шага. Свободное место не устраняет поломку общего инструмента. Для другого маршрута нужно отдельно настроить предел производства, а не копировать число из учебной таблицы.
Перед запуском сверяйте все учитываемые колонки, а не только изготовление. По отдельности одна карточка у проверяющего и одна у мастера могут выглядеть как небольшая нагрузка. Для принятого общего предела вместе они уже заполняют два места. Появление заказа в «К выдаче» меняет следующий шаг, но не итог этого подсчёта.
Как поступить при остановке работы
При остановке работы оставьте начатый заказ в текущем этапе и запишите причину, ближайшее действие и момент проверки. У P102 сверло сломалось после начала изготовления. Участник вручную ставит метку «Остановка»; координатор выясняет доступность замены, а мастер подтверждает возможность продолжения.
Перенос P102 в фиктивную очередь не освобождает место: обязательство уже начато. Если ради срочного заказа принято исключение из общего предела, его нужно согласовать и обозначить, а не скрывать лишнюю работу новым статусом.
При дефекте сохраните тот же номер заказа и верните карточку на изготовление с замечанием проверяющего. Начало работы не обнуляется. Новая карточка на тот же стеллаж искусственно разделит историю и создаст видимость дополнительного завершённого заказа. Условия безопасного возобновления определяются действующим порядком мастерской, а не меткой приложения.
Кто принимает изделие перед выдачей
Изделие перед выдачей принимает назначенный проверяющий по согласованной версии заказа. В примере Денис сверяет чертёж v1, размеры и допуски из документа, обработку и комплектность. Универсальные числовые допуски для всех изделий по такой доске определить нельзя.
Чтобы переход был проверяемым, нужно записать критерий выдачи, отделив общие требования качества от условий конкретного стеллажа. Сообщение мастера «закончил» не заменяет приёмку.
После положительной проверки P101 попадает в «К выдаче», но продолжает занимать место в выбранном общем WIP. В «Передан» карточку перемещают после получения изделия клиентом. Подтверждение в карточке не отменяет документы учёта, которые нужны принятому процессу.
Как перенести маршрут в Канбано
Маршрут перенесите в Канбано обычными колонками и карточками, сохранив ручные правила переходов. Онлайн-версия сейчас бесплатна. Для сохранения собственной доски нужен аккаунт; наличие библиотеки шаблонов не означает, что конкретная производственная схема уже настроена за пользователя.
Канбано в этом сценарии показывает состояние заказов, записанное участниками. Доска не служит доказательством складского остатка, расчёта станочной загрузки или автоматического контроля готовности материалов. Источники этих сведений должны оставаться определены отдельно, иначе одинаковые карточки будут обозначать разные условия старта.
Как запустить пробу одного маршрута
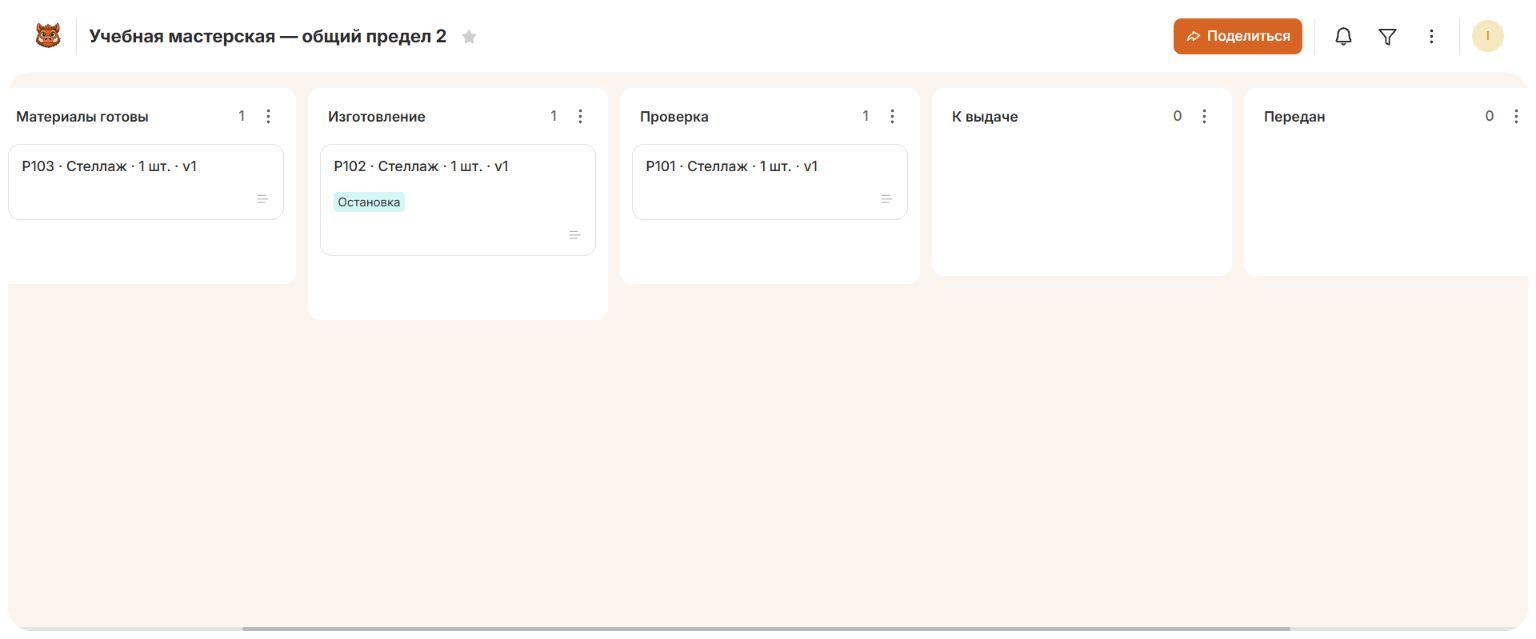
Пробу одного маршрута запустите с шестью колонками и тремя сопоставимыми заказами. Перед началом объясните участникам, кто меняет состояние и какое событие подтверждает переход. Для настройки можно собрать маршрут карточек, не добавляя остальные процессы мастерской в первый же день.
Правило предела 2 запишите текстом вместе с перечнем учитываемых колонок. Подсчёт выполняют люди; автоматическую блокировку третьего запуска не предполагают. Для учебной иллюстрации правило сохранено в названии доски, а сведения о заказах — в описаниях.
Выберите исполнителей из реальных участников своей команды и назначьте согласованные сроки. Имена из примера не являются пользователями приложения. На пробе сверяйте запись с физическим изделием: где оно находится, кто выполняет следующий шаг, действительно ли проверка закончена. Если сотрудники понимают условие по-разному, сначала исправьте договорённость, а не цвет карточки.
При передаче смены подтвердите открытые остановки и ближайшие проверки. Новый участник должен увидеть действующий номер заказа и причину ожидания, а не создавать собственную копию для удобства. Изменение ответственного сохраняет историю того же изделия. Обновлять состояние лучше в момент передачи, пока обе стороны могут сверить запись с фактом.
Какие отметки покажут задержку заказа
Задержку заказа покажут отметки начала изготовления, готовности к выдаче и фактической передачи, а также причина ожидания и обещанная дата. Ведите их в описании или согласованном журнале: специальный автоматический расчёт производственных интервалов здесь не предполагается.
Допустим, P101 начали 26 октября в 10:00, а к выдаче подготовили 28 октября в 10:00. Между событиями прошло 48 календарных часов, включая внутренние паузы. Для выбранной границы можно измерить срок изготовления, не вычитая остановки только потому, что мастер в эти часы не работал над изделием.
Если клиент получил стеллаж 28 октября в 15:00, от начала до передачи прошло уже 53 часа. Полный клиентский срок требует ещё отметки подтверждения заказа: отдельно нужно измерить ожидание заказа от согласованного входа до передачи.
Один условный интервал не доказывает ускорения производства. Для сравнения нужны одинаковые границы, сопоставимые заказы и сведения о возвратах и просрочках. Иначе сокращённое время может объясняться другим изделием или исключённой из подсчёта очередью.
Обещанную дату сравнивайте с фактической передачей отдельно. Готовность к выдаче вовремя не означает, что клиент уже получил заказ. Если выдача задержалась, запишите причину, не передвигая обещанный срок задним числом ради отсутствия просрочки. При согласованном изменении срока сохраните и новую договорённость, и исходную отметку: они объясняют разные события процесса.
Когда нужна производственная система
Производственная система нужна, когда решение зависит от достоверных остатков, состава изделия, загрузки оборудования и технологических связей. Для таких задач выбирают специализированный учёт и планирование; обычная карточка с описанием не подтверждает наличие этих возможностей.
Если операции конкурируют за станок или должны выполняться по сложному календарному плану, стоит отдельно выбрать планирование зависимостей. Не обещайте, что ручной перенос карточек автоматически пересчитает все сроки.
Доска при этом может оставаться местом просмотра состояния с указанием единого источника данных. Не заводите второй независимый остаток материала в описании заказа. Расхождение двух списков труднее обнаружить, чем отсутствие записи, которую участники умеют проверять в одном месте.
Рабочая доска мастерской начинается с одной единицы заказа и событий, подтверждающих переход. Возьмите три сопоставимых изделия и соберите доску заказов для пробы. Проверяйте не число карточек справа, а фактическую передачу: остановленный или ожидающий клиента заказ не должен исчезать из открытой работы.